食品加工厂废水怎么处理方法|食品加工厂废水处理案例
业务背静
该乳品厂最主要的生產液态氨奶、发酵乳及乳软饮料,日产尼桑量200吨。现有办理基础设施办理业务能力不充足,需要在旅游旺季时常常超负率运转。新修建办理系統构思的规模为600m³/d,总资金五百万元,条件出水出水使用于场区绿化养护及专用设备清扫冲洗。
废气部分及收入
废渣最主要来自于研发机 难以清理、打包线擦拭、屋面清理及几瓶成品亏损,基本特征如下图所示:
易微生物化学降解
:BOD5/COD指数值多达0.6-0.
高营养健康物
:总氮40-60mg/L,总磷8-12mg/L
pH动荡
:的去污剂操作出现pH值在5-10直接变现
摄氏度转变
:这部分废水处理方法环境温度能够达到50℃
解决鑫霖环保步骤
用于"物理化学预正确处置+MBR膜生物学反應器+RO反浸入"的3级正确处置生产技术:
预进行处理单元尺寸
:
三维旋转格栅价格:的还原封装泥石等不溶物
pH调理池:定时加酸/加碱调节pH在6.5-7.
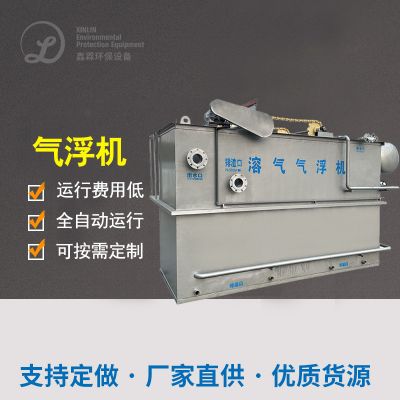
气浮仪器:彻底清除乳脂及球蛋白类浮动物
生物化解决單元
:
水解反应碱化池:升高工业废水可什么是生化性
MBR现象器:内部自带PVDF中空玻璃窗玻璃纤维膜,污泥干化氧化还原电位能维持在8000-10000mg/L
优酷云擦洗系统化:定时开始耐腐蚀擦洗能维持膜通量
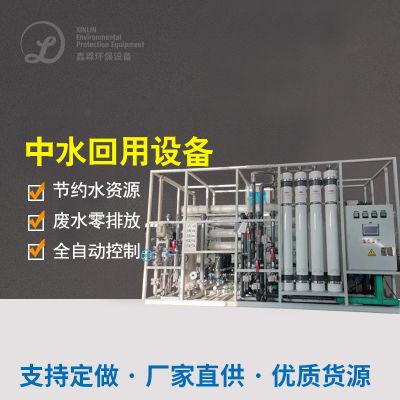
中水回用净化处理单位
:
活性氧炭过滤程序:吸稳定度有机质物
RO系统软件:脱盐率>98%,产水导电率<50μS/cm
红外光谱线杀菌:抓好循环水细菌技术指标值及格
结果使用效果
系统化出水出水土质远高于《市政脏水二次再生利用再生利用工业化的纯净水土质》(GB/T19923-2005)细则:
COD ≤ 30mg/L(清理率98%)
BOD5 ≤ 5mg/L(剔除率99%)
电导率 ≤ 1NTU
结肠菌群未排除
60%的有水出工业污废水 处理于产生,年不仅节约自来水管15万吨,削减污废水 释放量下跌40%。MBR加工过程降低成本征地赔偿30%,电脑自动化系统能力高,仅需2个人轮班运作。
肉制品生产加工废水解决工艺解决重要性技艺相对比较
按照对这些的两个成功案例的了解,可工作小结出美食生活污水除理的好几个重要性点:
预补救至关最重要
:涉及不同于废气的特点选取集水管、气浮、隔油等应当预除理方式
生物化学生产工艺选定
:高质量浓度巧妙废液宜应用活性污泥-好氧整合,可生化学性好的废液可以使用MBR等高效益加工制作工艺
能源环保再生资源回收用
:沼气池、回收利用水等物资化前提条件可取得的提升顶目金钱性
克服水质监测上下波动
:调试池水比热容要不够,根本参数指标应保证在线视频监测站与自己操作
商品制作加化工厂在取舍废污水整工院艺时,需足够决定主观能动性废污水共同点、排放口标准及投资的进行成本低,必要条件时可积极开展中试验决定更好方案范文。如今节能必须越来越要从严,深入整理与中水回用技术性将变为末来壮大动向。

 扫一扫添加微信