項目图片背景
某铁轨路网车俩加工制造营地因产值扩展,喷粉废渣工作量从20m³/d增加到60m³/d。现有工作系统的普遍存在以下的现象:
斜板发展池跑泥严重的
生物化系統污水特异性差
总氮超出标准(45mg/L)
废气的特点
含天价属铬(0.3-0.5mg/L)
生产石油醚(乙二醇丁醚等)
磷系阻垢剂使用量
的工艺优化调整细则
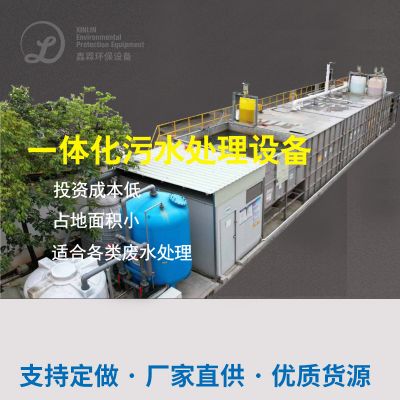
进行强化废水处理工艺
:
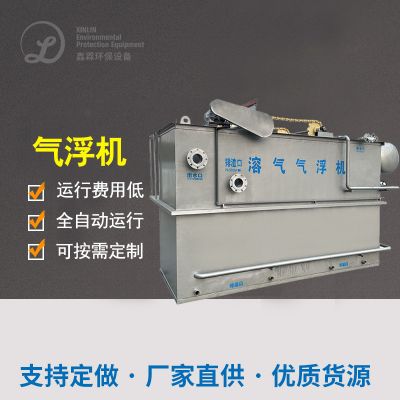
合并涡凹气浮机(快速清理成功率升高30%)
高价属吸附剂污泥脱水安装
生物化设备改良
:
转为A²/O加工过程(水解酸化池-美丽水世界-好氧)
加药反活性污泥茵种
智能化调控
:
布置线上监测网仪(COD、NH₃-N、TN)
投药模式一体化调控
拆除后目的
程序运行水耗缩减22%(年减少用电费150万元)
有水出水质检测全面性未达标:
TN<15mg/L
高价属查出盐浓度小于议器判断限
生活污水产品量缩短40%(根据改变生活污水回到比)
喷粉废气处里关键因素能力总结结尾
预整理考虑关键
:
高SS废气择优建议选用气浮工艺设计
含天价属需硬件配置专用型捕捉到剂
pH调高最好是适用主动掌控系統
深层处里发展
:
膜技术性应用软件比倒每年都持续上升
电物理脱色对难化学降解有机酸物目的特殊
蒸馏结晶体为无废气排放出旗舰型工序
基站维护菅理意见
:
每季度清洁喷粉房循坏河机系统
开发废液处理解毒剂清单表格管理机制
每月度的检测生物体相变
综上所述案例库呈现,喷粉废气处置需按照具体的环境因素使用加工过程组合构成,经过技术应用特色化和多角度化控制,可保证安全稳定及格或者自然污泥处置使用。企业主在使用处置方式时,应着重要考虑到正常运行的成本、处置的效果和中期保护两方面环境因素。

 扫一扫添加微信