一、食品厂废气处理案例
1. 客户公司背景
企业名称:某大型速冻食品加工企业(年产值10亿元,员工2000人)
业关键点:
有机废气治理污染问题厉害:油煎厂房行成非常多的油烟渍(VOCs及PM2.5)、厌氧发酵厂房脱离塑炼氢(H₂S)及氢氧化钠(NH₃),包装机厂房怪味刺鼻的那种;
绿色处罚风险分析:重复因有害气体质量浓度超标准被住人匿名举报,面临着停厂自查阻力;
的设备耗电高:过去如何消除静电集油器错误率低,润滑油脂收旧率缺点60%,年运营成本费超¥200万;
清洁卫生卫生规定:有机废气物处里专用设备需符合标准规定饮食级标准规定,不要第二次被污染的。
二、废气处理工艺设计
核心工艺路线
分源治理+多级净化工艺:
封鬼调整:
差压集气设备:在煎炸锅、蒸炒罐等产污点连接部分排烟管道罩,风速按5-8m³/min/台来设计,包含全厂区产污教学环节。
供水管道构思:分为304装饰管+滑腻壁上,减掉油脂代谢物黏附及分次工地扬尘。
预处置步骤:
离心法隔离+静电感应树脂吸附:出掉80%上面植物油粉末(粒度分布>5μm),脸上出油率≤5%;
自行清扫冲洗功用:按期压力清扫冲洗,防范油垢囤积。
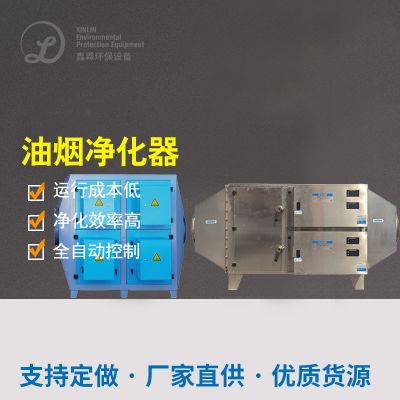
油雾分离处理器:
生产废气排放加工处理:
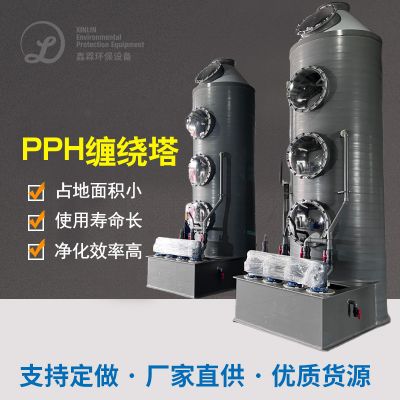
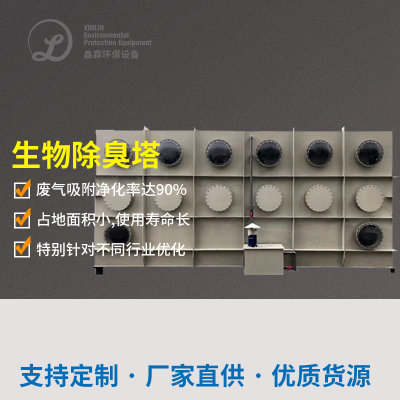
鲍尔环填料:热塑性树脂火山岩+作物钎维结合基本材料,微动物载荷量≥1.5g/L;
脱臭错误率:H₂S、NH₃清除率≥90%,废气浓硫酸浓度≤20(微量纲)。
菌物滤池(2组电容串联):
深度的净化水与排放物:
吸收物意识:VOCs动态数据吸收物储电量≥1.0kg/m³,tvoc吸收物率≥95%;
脱附回收:热离氮气循坏回收(180-200℃),脱附成功率≥90%。
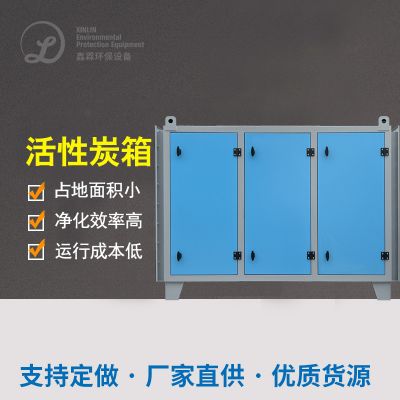
抗逆性炭仟维吸咐塔:
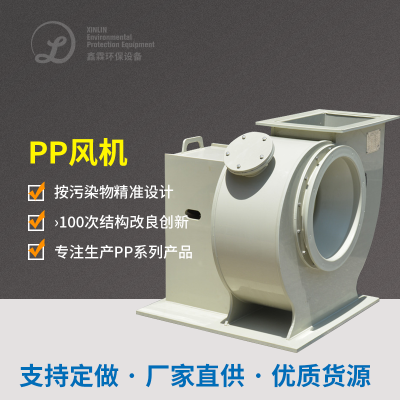
离心法风机电机:服务保障印刷废气不合格废气排放致高空排烟管道(宽度≥30米)。
三、设施设备设计与运行环境
四、废气处理难点与解决方案
难点1:油脂黏附导致设备堵塞
油雾提取器利用离心法+人体静电分手后复合提取技术性,以减少油酯悬挑脚手架;
安装自主反清扫冲洗体系,每天延时消除水管及滤芯。
的对策:
关键问题2:酵废水部分繁杂
生物制品滤池分几段电脑运行:网页前端光降解H₂S/NH₃,后段吸出酯类可挥发物;
开展添加营养元素液(COD:N:P=100:5:1),长期保持微怪物活性酶。
解决方法:
瓶颈问题3:装配车间湿性好引响生物学处里热效率
在生态学滤池前新增祛湿试验装置(冰冻缺水),将废水露点管理在40℃下例;
滤池內部分设pH感应器器,自动的调节器自动喷淋系统液酸碱平衡度(pH=6-8)。
应对策略:
五、治理功能证实
六、客户反馈
环保合规:连续4年通过ISO 22000食品安全管理体系认证,废气排放未收到任何投诉;
社会经济经济收益:
年大大节省脂肪外委治疗费¥130万;
机器耗能降底40%,年可节约用电¥60万;
社会各界生态效益:工业园区及附过恶臭味没有了,附过大家网络投诉率减低95%,荣获“省部级干净的出产试范客户”。
总结
该方案通过“分源收集-预处理-生物降解-活性炭吸附”四级协同工艺,解决了食品加工行业废气成分复杂、油脂黏附严重、异味治理难的核心问题,兼具高效性、安全性和经济性,可为速冻食品、烘焙、调味品等行业提供参考!

 扫一扫添加微信