等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该工业企业公司年产值底盘网络覆盖件五十万台,导购员1200人。等阴阳离子切工生产加工存在高浓硫酸含量金属制硫化物粉层(Fe₂O₃、Al₂O₃等)、O3(O₃)、氮硫化物(NOₓ)及一硫化碳(CO)。工业企业公司次数因粉层污染物重金属偏高(PM10浓硫酸含量200-300mg/m³)被节能环保职能部门会处罚,要面临关停整改落实危险 。直接,过去人体静电抑尘器因含潮湿气息造成滤芯结霜现象,年修补成本费用超200千元,且O3浓硫酸含量重金属偏高(0.3-0.5ppm)出现导购员深吸气道不是。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
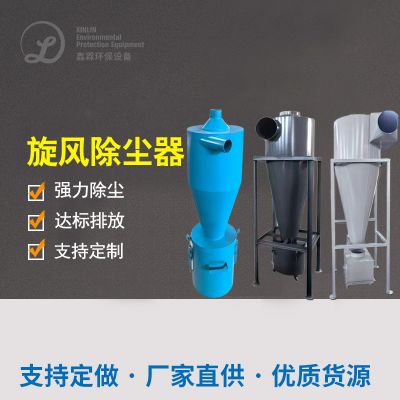
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
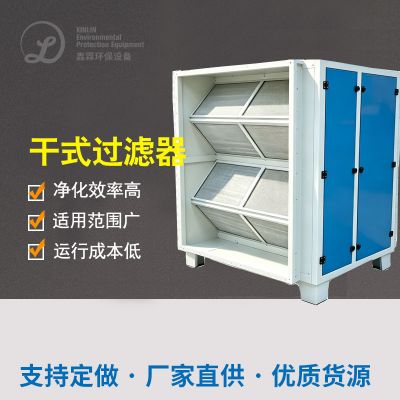
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
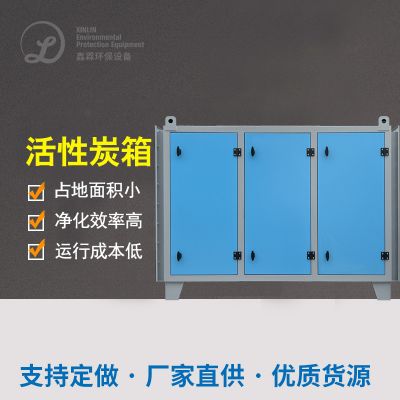
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
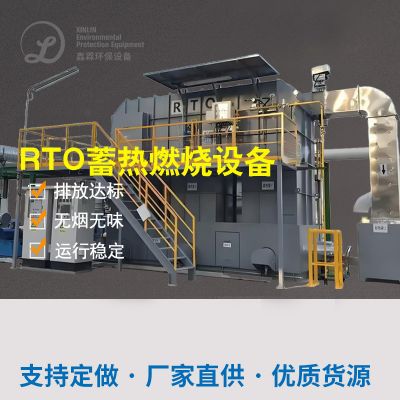
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该企业公司使用等阳亚铁离子水刀切开能力生产方式轻金属杆件,所产生多有机印刷有机废气治理治理。为避免有机印刷有机废气治理治理工业有机废气治理,企业公司布置了等阳亚铁离子水刀切开有机印刷有机废气治理治理加工处理装置。
废气成分来源:
与车子零元件打造公司企业类试,烟气中的金属制制阳极非金属制硫化物焊接烟尘通常来源地于金属制制建筑材料的蒸馏和阳极氧化物;已经还含有其它危险杂质,如切辅助软件气休化解呈现的危险气休、切场景中弄脏物蒸馏化解呈现的危险气休等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
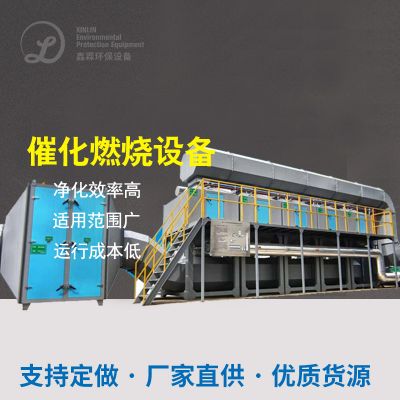
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
办理后有机废气治理中的顆粒物和不好实验室气体含量偏态降低,达成了发展中国家环境细则。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该厂家在等亚铁离子水刀切割时中产生了更多的废气,内含金属质水蒸汽、腐蚀物粒子、一腐蚀碳、二腐蚀碳、氮腐蚀物等有危害性东西。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
进行处理后烟气排放条件到条件保护条件,上班条件实现优化,职工健康保健实现保护。

 扫一扫添加微信