白酒酿造有机废气物外理例案
真实案例一:葡萄酒厂有机废气物处置项目流程
投资项目经验
某中小型啤厂地处于旅游城市近郊,周遍产品住户区会逐渐偏少。其冲泡期间中形成的的烟粉尘含有甲醛味道,对周遍产品住户日子可能会导致干涉,一直以来时候的烟粉尘的排放量未达超量绿线,但绿色投诉信源源不断。同一,随之绿色证策趋严,本县对释放性有机质物(VOCs)及甲醛味道固体的排放量管理工作愈发坚持原则,激发啤厂对的烟粉尘加工处理整体开始在线升级改进。
工程项目废水原料种类
- 麦芽烘干:麦芽在烘干过程中,有机成分受热分解,释放出醇类(如乙醇)、酯类(如乙酸乙酯)等挥发性有机化合物。这些物质是啤酒风味物质的前体,但排放到大气中会形成异味,且部分属于 VOCs 污染物。
- 发酵环节:啤酒发酵过程中,微生物代谢产生二氧化碳的同时,会伴随少量挥发性硫化物(如硫化氢)、醛类(如乙醛)以及有机酸(如乙酸)挥发。硫化氢具有强烈的臭鸡蛋气味,极低浓度即可被人感知,严重影响空气质量。
- 污水处理站:啤酒厂废水处理站在运行过程中,厌氧池、曝气池等区域会逸散出氨气、甲烷以及各类挥发性有机物。氨气具有刺激性气味,长期接触会对人体呼吸道造成损害;甲烷属于温室气体,同时也是易燃易爆气体,存在安全隐患。
整理的工艺施工工艺
- 收集系统:在麦芽烘干车间、发酵罐区以及污水处理站等废气产生源设置集气罩,通过通风管道将废气收集汇总。集气罩设计为可调节式,根据不同区域废气产生量和浓度,灵活调整收集效率,确保废气收集率达到 95% 以上。
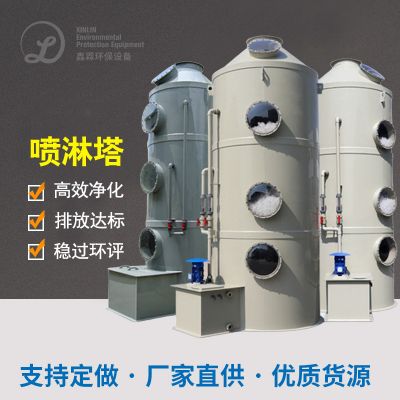
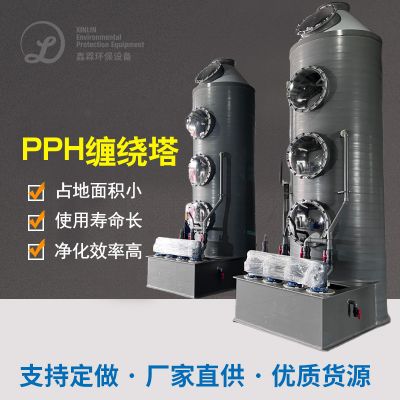
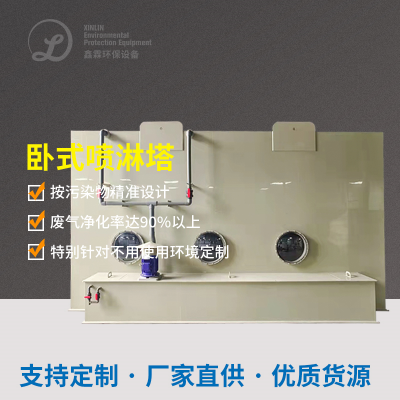
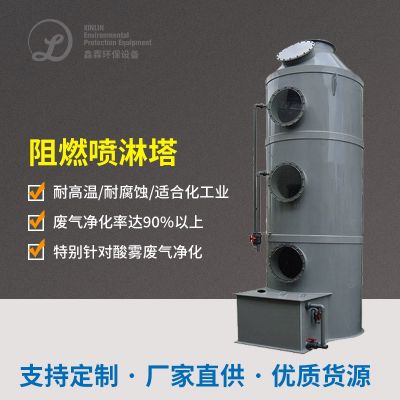
- 预处理阶段:废气首先进入喷淋塔,塔内喷淋碱性溶液(如氢氧化钠溶液),主要用于中和酸性气体(如乙酸等有机酸)以及部分水溶性的挥发性硫化物。同时,喷淋过程对废气起到降温、除尘作用,防止后续处理设备因温度过高或杂质堵塞而影响运行。
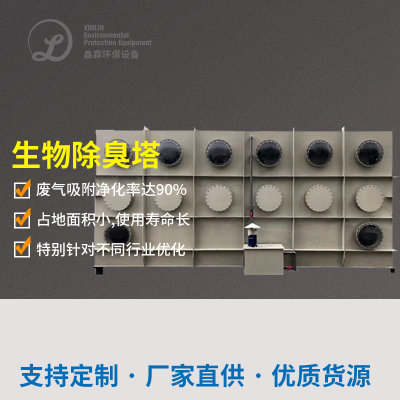
- 生物除臭阶段:经过预处理的废气进入生物滤池。生物滤池内填充有特殊的微生物载体,上面附着着能够分解 VOCs、硫化氢、氨气等污染物的微生物菌群。废气通过微生物载体时,污染物被微生物吸附、吸收并分解为二氧化碳、水和无机盐等无害物质。微生物生长需要适宜的环境,通过定期喷淋营养液,保证微生物活性,维持生物滤池高效运行。
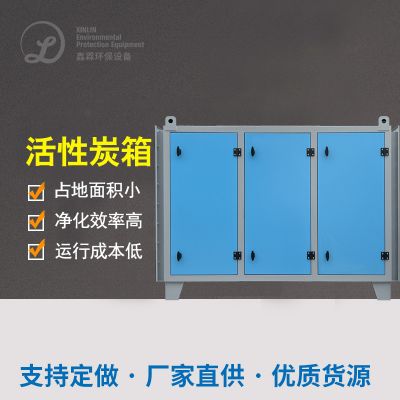
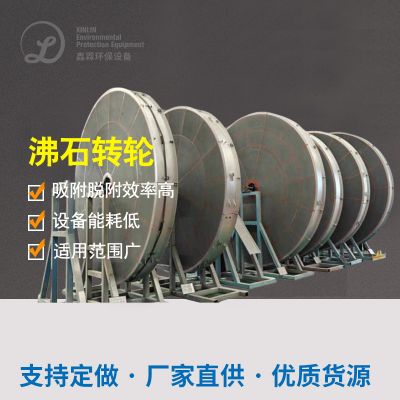
- 深度净化阶段:为确保废气达标排放,经过生物除臭的废气再进入活性炭吸附装置。活性炭具有发达的孔隙结构和巨大的比表面积,能够吸附残留的少量异味物质和难降解的 VOCs,进一步提升废气净化效果。当活性炭吸附饱和后,采用热空气脱附再生,脱附出的高浓度废气返回生物滤池前端进行二次处理。
结果英文效果好
- 污染物排放达标:处理后的废气中,硫化氢排放浓度低于 0.06mg/m³,氨气排放浓度低于 1mg/m³,VOCs 排放浓度低于 50mg/m³,各项污染物指标均远低于国家和地方规定的排放标准,满足了严格的环保要求。
- 异味消除显著:周边居民反馈异味明显减轻,投诉量从改造前每月 20 余次降至几乎为零,极大改善了周边空气质量和居民生活环境,提升了企业社会形象。
- 系统运行稳定:新的废气处理系统经过长期运行监测,设备故障率低,自动化控制系统可实时监测废气浓度、温度、湿度等参数,根据实际情况自动调整处理工艺,保障系统稳定运行,不影响啤酒厂正常生产。
典例二:老酒厂尾气正确处理项目流程
该项目背景图
是一家传统意义中国白洒酿制公司工厂靠近历史人文人文名镇,附进景区的环境资源很多。其酿制废水不但引响是时间室内空感觉量,还与古镇的生态保护的环境和景区形像相悖。而且,中国白洒酿制市场的节能环保标淮不停的增加,公司工厂为应用经济发展各种需求,而定对废水处置生活设施进行着力更新换代。
新项目尾气化学成分的材料的来源
- 蒸馏工序:白酒蒸馏过程中,高粱、小麦等原料中的有机物质挥发,产生大量醇类(主要是乙醇,还包括少量甲醇、正丙醇等)、酯类(如己酸乙酯、乳酸乙酯等)以及醛类(如乙醛、乙缩醛)。这些物质是白酒香气的重要来源,但排放到环境中会形成异味和 VOCs 污染。
- 发酵窖池:白酒发酵过程中,微生物发酵产生二氧化碳的同时,会释放出挥发性有机酸(如丁酸、己酸)、杂醇油(如异丁醇、异戊醇)等。发酵窖池密封性有限,部分废气会逸散到环境中,其中有机酸具有刺鼻气味,杂醇油也会对空气质量产生不良影响。
- 酒糟处理:白酒酿造产生的大量酒糟在堆放和处理过程中,会发生自然发酵和分解,释放出氨气、硫化氢以及多种挥发性有机化合物。酒糟异味较大,若处理不当,会对厂区及周边环境造成严重污染。
工作新工艺操作流程
- 源头收集:在蒸馏车间的蒸馏锅、冷却器以及发酵窖池上方安装密封集气装置,将废气通过管道收集至主管道。对于酒糟堆放区域,设置半封闭式收集大棚,并配备抽风系统,确保废气有效收集。收集系统整体设计收集效率达到 90% 以上。
- 冷凝回收:收集的废气首先进入冷凝装置,利用低温冷却介质(如冷水或冷媒)对废气进行冷却。由于废气中含有大量高沸点的醇类、酯类等物质,在低温下会冷凝成液态,通过冷凝回收可将大部分有用物质回收再利用,降低后续处理负荷,同时减少污染物排放。回收的液态物质可返回生产环节,用于白酒勾调等工序。
- 化学洗涤:经过冷凝回收的废气进入化学洗涤塔,塔内喷淋酸性溶液(如稀硫酸),用于去除废气中的氨气等碱性气体。同时,喷淋强氧化剂(如次氯酸钠溶液),可氧化分解部分挥发性硫化物、醛类等污染物。化学洗涤过程能有效去除废气中的异味物质和部分难降解污染物。
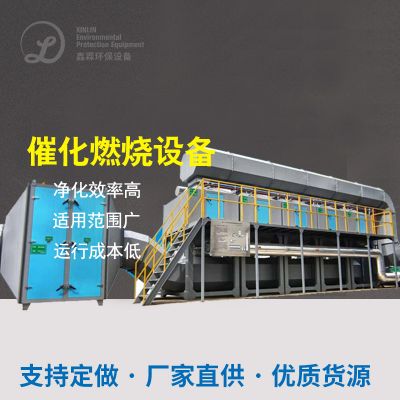
- 吸附催化燃烧:洗涤后的废气进入活性炭吸附床,活性炭吸附废气中残留的 VOCs,当吸附床接近饱和时,切换至另一组吸附床工作。对饱和的吸附床采用热空气脱附,脱附出的高浓度 VOCs 废气进入催化燃烧装置。在催化剂作用下,VOCs 在较低温度(250 - 350℃)下发生氧化反应,分解为二氧化碳和水,实现废气的深度净化。催化燃烧产生的热量可通过换热器回收,用于吸附床脱附过程的热空气加热,降低能耗。
既定目的
- 达标排放:处理后的废气中,甲醇排放浓度低于 190mg/m³,VOCs 排放浓度低于 30mg/m³,氨气排放浓度低于 5mg/m³,硫化氢排放浓度低于 0.3mg/m³,完全符合白酒酿造行业相关环保标准,实现稳定达标排放。
- 环境改善:厂区周边异味大幅减少,空气质量明显提升,古镇的生态环境和旅游形象得到有效维护,企业与周边环境和谐共生,促进了地方经济与生态环境协调发展。
- 经济效益与环保效益双赢:通过冷凝回收环节,每年回收大量可再利用的白酒风味物质,创造了可观的经济效益。同时,废气处理系统的稳定运行减少了环保风险和潜在的罚款成本,提升了企业鑫霖环保能力。

 扫一扫添加微信